
Tình huống sửa chữa thân tàu bắt đầu bằng vải sai
Hãy tưởng tượng một xưởng đóng thuyền nhỏ đang sửa chữa thân tàu bằng sợi thủy tinh sau một vụ va chạm với bến tàu. Phi hành đoàn lựa chọn loại vải nhẹ vì dễ thấm ướt và nhanh chóng nằm trên các bề mặt cong. Hai ngày sau, khu vực được sửa chữa có vết in, độ dày không đồng đều và bề mặt xỉn màu cần được chà nhám thêm. Vấn đề không chỉ ở tay nghề. Trọng lượng vải, kiểu dệt và hệ thống nhựa không phù hợp với mục tiêu kết cấu nên việc sửa chữa phải làm lại bằng vật liệu nặng hơn. glass fiber cloth được lựa chọn có lưu ý đến lịch trình gỗ đầy đủ.
Kịch bản này lặp lại trong nhiều công việc tổng hợp, từ các bộ phận hàng hải và bể chứa đến khuôn cánh gió và các tấm kiến trúc. Việc chọn vải thủy tinh hiếm khi chỉ có một đặc tính. Đó là sự cân bằng giữa nhu cầu cơ khí, điều kiện xử lý, chất lượng bề mặt và chi phí. Các phần bên dưới trình bày các quyết định quan trọng nhất, được viết cho các kỹ sư, người quản lý mua hàng và người giám sát chế tạo, những người cần xác định rõ ràng vật liệu.
Weave
Đặt hướng tải, độ rủ và tốc độ làm ướt
Grammage
Đặt số lớp, độ dày của bản dựng và nhu cầu nhựa
Nhựa match
Đặt chất lượng liên kết, độ hoàn thiện bề mặt và độ bền
Phong cách dệt thay đổi cách vải vận chuyển tải như thế nào
Vải thủy tinh dệt là hình thức gia cố quen thuộc nhất, nhưng kiểu dệt chỉ là một trong một số kiến trúc có sẵn. Mỗi kiến trúc sắp xếp các bó sợi khác nhau, điều này làm thay đổi cách tấm gỗ hoàn thiện xử lý lực căng, uốn và va đập. Việc chọn sai kiến trúc có thể khiến một bộ phận mạnh theo hướng này và yếu theo hướng khác, ngay cả khi tổng trọng lượng vải có vẻ đúng trên giấy.
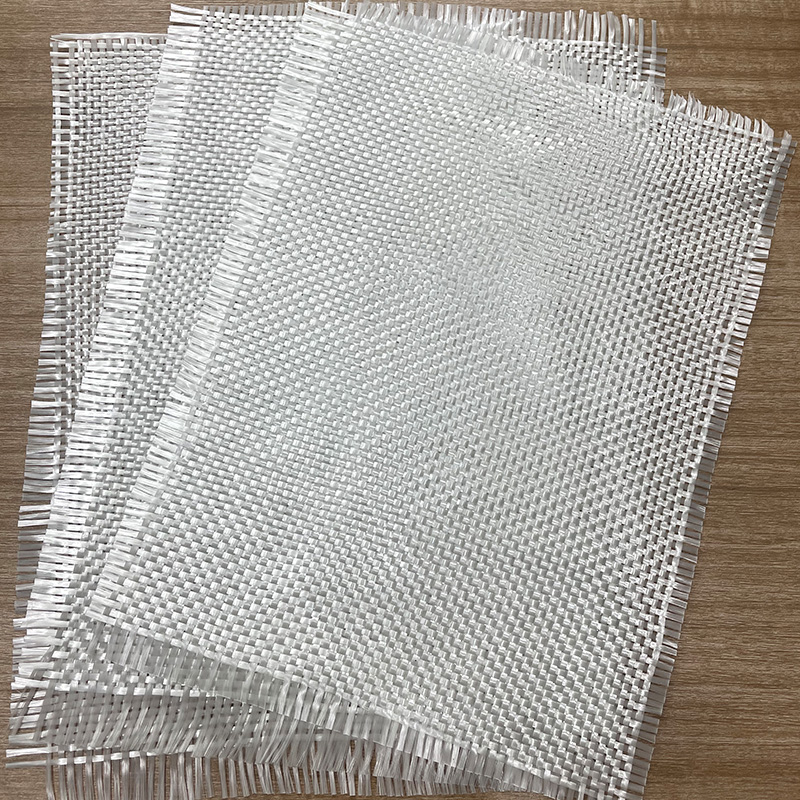
Plain Weave Woven Vải
Dệt trơn là hình thức phổ biến nhất của vải thủy tinh dệt. Các bó sợi dọc và sợi ngang xen kẽ nhau, tạo ra độ bền cân bằng theo hai hướng vuông góc. Sự đan xen chặt chẽ của nó mang lại sự ổn định kích thước tốt và che phủ tốt các đường cong đơn giản. Đối với cách bố trí thủ công thông thường, thùng chứa và tấm phẳng, kiểu dệt trơn mang lại điểm khởi đầu đáng tin cậy vì nó dễ xử lý trong quá trình xử lý và làm ướt đều.
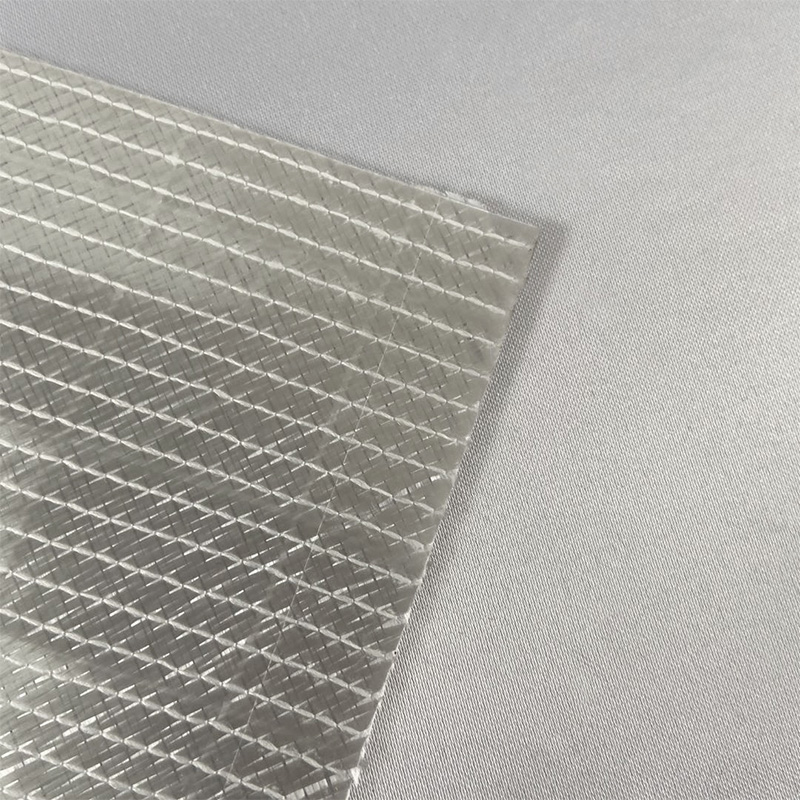
Multi-Axial Fabric
Các mũi khâu vải nhiều trục hoặc liên kết các lớp sợi được định hướng ở các góc khác nhau, thường bao gồm cộng và trừ 45 độ cùng với các lớp 0 và 90 độ. Sự sắp xếp này cải thiện hiệu suất cắt và giảm độ uốn xảy ra khi các sợi dệt chồng lên nhau. Các bộ phận chịu xoắn, chẳng hạn như trục, tấm có lỗ khoét và các cấu trúc liên quan đến gió, thường được hưởng lợi từ kiến trúc này vì đường dẫn tải được phân bổ đều hơn.
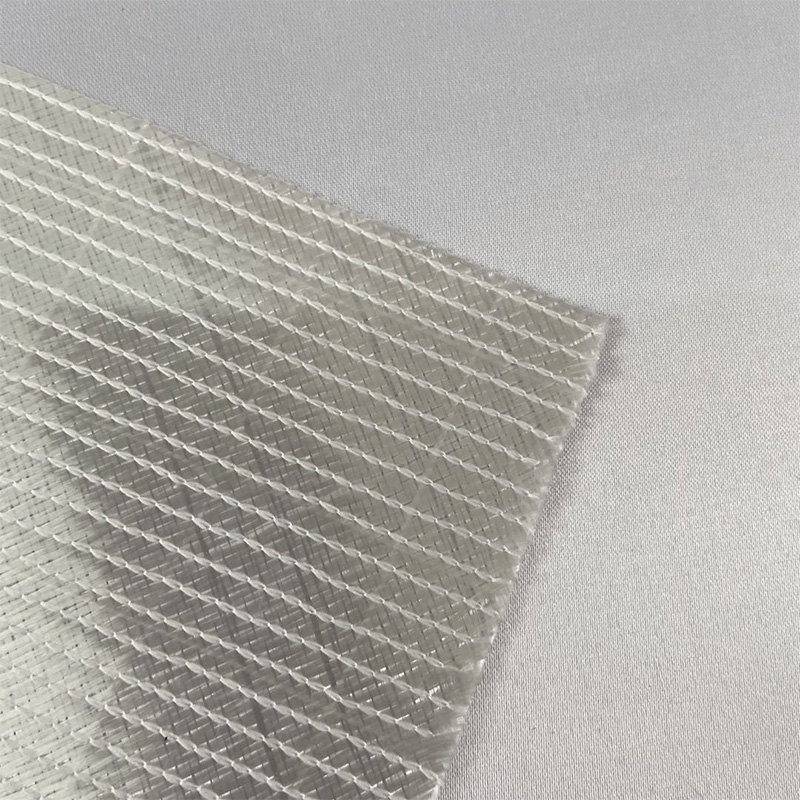
Một chiều Fabric
Vải một chiều đặt hầu hết các sợi dọc theo một trục, điều này khiến nó trở thành lựa chọn hiệu quả nhất khi tải chủ yếu chạy theo một hướng. Nó thường được sử dụng cho dầm, mũ cột và dải gia cố. Sự đánh đổi là việc xử lý: vật liệu một chiều ít có khả năng chịu sai lệch, vì vậy các kỹ thuật viên sắp xếp phải giữ cho các sợi thẳng và kiểm tra hướng cẩn thận trong quá trình đặt.
| Kiểu dệt | Hướng tải | Sử dụng điển hình | Xử lý |
|---|---|---|---|
| Plain weave | Cân bằng theo hai hướng | Bố trí chung, bể chứa, tấm phẳng | Good drape and wet-out |
| Multi-axial | Nhiều góc độ, bao gồm cả cắt | Trục, bộ phận xoắn, vỏ phức tạp | Lớp ổn định, ít ca hơn |
| Unidirectional | Mostly along one axis | Beams, spar caps, strips | Yêu cầu căn chỉnh cẩn thận |
Khi so sánh các lựa chọn, nhiều người mua bắt đầu bằng việc tìm kiếm chung về vải sợi thủy tinh dệt và sau đó thu hẹp lựa chọn dựa trên nhu cầu cấu trúc của bộ phận đó. Điểm khởi đầu tốt nhất luôn là trường hợp tải chứ không phải mô tả danh mục.
Ngữ pháp: Kết hợp trọng lượng vải với độ dày mục tiêu
Ngữ pháp mô tả trọng lượng của vải trên một đơn vị diện tích, thường được biểu thị bằng gam trên mét vuông. Đây là một trong những giá trị thông số kỹ thuật hữu ích nhất vì nó dự đoán độ dày của tấm gỗ sẽ tăng nhanh như thế nào và lượng nhựa sẽ hấp thụ. Vải nặng hơn tạo ra nhanh hơn với ít lớp hơn, nhưng nó cũng đòi hỏi phải kiểm soát nhựa nhiều hơn, thời gian làm ướt lâu hơn và cẩn thận hơn để tránh không khí bị mắc kẹt.
| Phạm vi trọng lượng | Ứng dụng điển hình | Hành vi laminate |
|---|---|---|
| Nhẹ, lên tới 200 gram | Hoàn thiện bề mặt, khuôn mẫu chi tiết | Da mỏng, thấm nước nhanh |
| Trung bình, 200 đến 400 gram | Bố trí tay chung, xe tăng | Cân bằng tốc độ và độ dày xây dựng |
| Heavy, 400 to 600 grams | Tấm kết cấu, mặt cắt dày | Ít lớp hơn, kiểm soát nhựa chặt chẽ hơn |
Đối với nhiều nhóm sản xuất, khoảng 200 đến 600 gram bao gồm hầu hết các công việc dàn dựng thủ công. Người mua so sánh các lựa chọn vải sợi thủy tinh thường sẽ thấy rằng quyết định phụ thuộc vào số lớp mà khuôn có thể chấp nhận và độ dày mà thiết kế yêu cầu. Một thói quen hữu ích là liệt kê độ dày mục tiêu trước, sau đó tính ngược lại số lớp và trọng lượng mang lại nó.
Biểu đồ trên minh họa một nguyên tắc đơn giản: vải nặng hơn sẽ thêm nhiều chất liệu hơn trên mỗi lượt, giúp giảm số lượng lớp cần thiết để đạt được độ dày mục tiêu. Tuy nhiên, mối quan hệ này không tuyến tính trong thực tế, bởi vì hàm lượng nhựa, độ nén và điều kiện xử lý đều ảnh hưởng đến lớp gỗ cuối cùng.
Khả năng tương thích nhựa và hành vi ướt
Ngay cả loại vải tốt nhất cũng sẽ kém hiệu quả nếu nó không liên kết tốt với hệ thống nhựa. Các phương pháp xử lý bề mặt vải, thường được gọi là hồ, được chọn để tăng cường độ bám dính với các loại nhựa cụ thể. Do đó, việc kết hợp kích thước với nhựa cũng quan trọng như việc kết hợp trọng lượng và kiểu dệt. Sự không khớp có thể dẫn đến các vết khô, liên kết giữa các lớp yếu hoặc các khuyết tật bề mặt chỉ xuất hiện sau khi đóng rắn.
- Nhựa polyester có hiệu quả về mặt chi phí và được sử dụng rộng rãi trong các vật liệu tổng hợp nói chung, nhưng chúng đòi hỏi phải chú ý cẩn thận đến việc kiểm soát phát thải styren và tiếp xúc với độ ẩm.
- Nhựa vinyl ester mang lại khả năng chống ăn mòn và độ bền được cải thiện, khiến chúng trở nên phổ biến trong bể chứa, đường ống và các công trình biển.
- Hệ thống Epoxy cung cấp liên kết chắc chắn và độ co thấp, phù hợp với các bộ phận kết cấu và ứng dụng hiệu suất cao.
Làm ướt là thời điểm nhựa thấm hoàn toàn vào vải. Quá trình làm ướt không hoàn toàn sẽ tạo ra các túi khí làm giảm độ bền và có thể trở thành điểm bắt đầu hỏng hóc, vì vậy việc lựa chọn vải phải luôn xem xét nhựa đã chọn sẽ thấm vào sợi dệt nhanh như thế nào.
Các loại vải nặng hơn đòi hỏi thời gian làm việc lâu hơn và phải cuộn nhiều hơn để loại bỏ không khí. Một cách tiếp cận thực tế là chạy một bảng thử nghiệm nhỏ với loại nhựa, trọng lượng vải và phương pháp xếp chồng dự định trước khi đưa vào sản xuất. Bảng điều khiển cho thấy độ hoàn thiện bề mặt, tốc độ làm ướt và bất kỳ xu hướng in qua nào, những điều này rất khó đánh giá chỉ dựa trên thông số kỹ thuật.
Thủy tinh không chứa kiềm và tại sao hóa học lại quan trọng
Sợi thủy tinh được sản xuất với nhiều thành phần và hàm lượng kiềm trong thủy tinh có ảnh hưởng đáng kể đến hiệu suất. Các loại không chứa kiềm thường được ưu tiên cho các ứng dụng yêu cầu cách điện mạnh, khả năng chống ẩm tốt và độ bền trong môi trường khắc nghiệt. Bởi vì mạng lưới kính ổn định hơn nên các loại kính này có xu hướng giữ được độ bền tốt hơn khi tiếp xúc với độ ẩm và tiếp xúc với hóa chất trong thời gian sử dụng lâu dài.
Đối với người mua, câu hỏi thực tế không phải là bản thân chất hóa học mà là liệu vải có chịu được môi trường dự định hay không. Những điểm sau đây giúp đưa ra quyết định đó:
- Thiết bị điện và vỏ bọc được hưởng lợi từ các loại không chứa kiềm vì khả năng cách điện của chúng.
- Các bộ phận ngoài trời và trên biển đạt được độ bền nhờ khả năng chống ẩm tốt hơn, đặc biệt khi kết hợp với loại nhựa phù hợp.
- Thiết bị xử lý và lưu trữ hóa chất có thể cần hệ thống nhựa chống ăn mòn bên cạnh loại vải phù hợp.
- Các yêu cầu về độ hoàn thiện bề mặt hoặc màu sắc cụ thể phải được xác nhận với nhà cung cấp vì chất màu và kích cỡ có thể ảnh hưởng đến khả năng liên kết.
Khi yêu cầu kỹ thuật về vải sợi thủy tinh không chứa kiềm, cần xác nhận rằng cấp độ và kích cỡ đã được ghi lại cho cùng một lô sản xuất với phần còn lại của vật liệu. Tính nhất quán giữa các lô là điều giữ cho các đặc tính của tấm laminate có thể dự đoán được theo thời gian.
Hành vi nhiệt, cháy và ăn mòn trong dịch vụ
Bản thân vải thủy tinh không cháy và nó duy trì cấu trúc ở nhiệt độ cao hơn nhiều so với nhiệt độ gặp phải trong hầu hết các ứng dụng composite. Trong thực tế, yếu tố hạn chế hầu như luôn là nền nhựa. Một khi nhựa mềm hoặc phân hủy, tấm gỗ sẽ mất đi độ cứng và độ bền, mặc dù các sợi thủy tinh vẫn còn nguyên vẹn. Đây là lý do tại sao mức nhiệt độ phải luôn được đánh giá ở cấp độ tấm vải chứ không phải chỉ ở cấp độ vải.
Hành vi cháy theo cùng một logic. Tấm laminate được gia cố bằng thủy tinh có khả năng chống cháy tốt hơn nhiều vật liệu hữu cơ và hệ thống nhựa chống cháy có thể cải thiện hiệu suất hơn nữa. Các nhà thiết kế nên đánh giá lượng khói thải ra, sự lan truyền của ngọn lửa và hoạt động của toàn bộ tổ hợp thay vì cho rằng chỉ riêng vải mới quyết định mức độ an toàn cháy nổ.
Fabric
Không cháy và ổn định kích thước dưới nhiệt
Resin
Thường đặt nhiệt độ dịch vụ tối đa
hội
Xác định hiệu suất cháy và khói thực sự
Khả năng chống ăn mòn cũng phụ thuộc vào hệ thống. Sợi thủy tinh chống lại nhiều axit, muối và sự phân hủy do độ ẩm, nhưng nhựa và bề mặt tiếp xúc giữa sợi và nhựa là những con đường thường xảy ra sự tấn công. Lớp phủ bảo vệ, lớp phủ gel và lịch trình xử lý thích hợp đều góp phần tạo nên độ bền lâu dài.
Quy trình lựa chọn thực tế
Một quy trình có cấu trúc làm giảm nguy cơ chỉ định sai tài liệu. Các bước bên dưới tuân theo thứ tự mà hầu hết các nhà chế tạo có kinh nghiệm đều đưa ra quyết định, bắt đầu từ tải trọng và kết thúc bằng tấm cán mỏng đã được xác minh.
- Xác định các trường hợp tải trọng, bao gồm lực căng, uốn, cắt, va đập và bất kỳ tác động nào của môi trường.
- Chọn kiến trúc dệt đặt các sợi dọc theo đường dẫn tải chủ yếu.
- Chọn trọng lượng vải mang lại độ dày mục tiêu với số lớp vải có thể quản lý được.
- Xác nhận rằng kích cỡ và loại vải tương thích với hệ thống nhựa đã chọn.
- Xây dựng và thử nghiệm một tấm gỗ thử nghiệm, sau đó điều chỉnh trọng lượng, trình tự sắp xếp hoặc hàm lượng nhựa nếu cần.
Việc ghi lại từng bước là đáng nỗ lực. Một bảng thông số kỹ thuật ngắn ghi lại cơ sở tải trọng, kết quả dệt, trọng lượng, nhựa và thử nghiệm đã chọn sẽ trở thành tài liệu tham khảo có giá trị khi một bộ phận được sắp xếp lại, sửa đổi hoặc kiểm tra sau này.
Những sai lầm thường gặp trong các dự án bố trí thủ công
Hầu hết các vấn đề trong công việc bố trí tay đều bắt nguồn từ một số ít lỗi tái diễn. Nhận biết chúng sớm sẽ tiết kiệm vật liệu, thời gian và làm lại.
- Bỏ qua định hướng sợi: Việc đặt các lớp ở các góc không nhất quán sẽ làm suy yếu lớp gỗ theo hướng mà nhà thiết kế không có ý định nhấn mạnh.
- Nhựa quá tải: Nhựa dư thừa sẽ làm tăng trọng lượng, tăng độ co ngót và có thể làm giảm tỷ lệ sợi dưới mức thiết kế.
- Bỏ qua việc hợp nhất: Việc lăn hoặc vắt không đủ sẽ để lại những khoảng trống không khí không nhìn thấy được trên bề mặt nhưng có ý nghĩa quan trọng bên trong.
- Thời gian gel gấp rút: Bắt đầu phủ lớp tiếp theo trước khi lớp trước đã khô một phần có thể gây ra hiện tượng bong tróc hoặc liên kết không đồng đều.
- Trộn lô không có giấy tờ: Sự khác biệt giữa các lô sản xuất có thể làm thay đổi độ dày và độ hấp thụ nhựa đủ để ảnh hưởng đến khả năng lặp lại.
Mỗi sai lầm này đều dễ ngăn ngừa hơn là sửa chữa. Một danh sách kiểm tra đơn giản khi bắt đầu mỗi ca, bao gồm định hướng, tỷ lệ nhựa và thời gian tạo gel, sẽ nắm bắt được hầu hết các vấn đề trước khi chúng đạt đến phần hoàn thiện.
Kiểm tra chất lượng đáng yêu cầu từ bất kỳ nhà cung cấp nào
Hiệu suất vật liệu đáng tin cậy phụ thuộc vào việc sản xuất nhất quán và tài liệu rõ ràng. Khi đánh giá một nhà cung cấp, các bước kiểm tra sau đây cung cấp bằng chứng có ý nghĩa rằng vải sẽ hoạt động như quy định.
| Kiểm tra | Những gì nó xác nhận | Tại sao nó quan trọng |
|---|---|---|
| Xác minh ngữ pháp | Trọng lượng thực tế trên mét vuông | Dự đoán độ dày tấm |
| Dung sai chiều rộng và cuộn | Chiều rộng cắt nhất quán trên các cuộn | Giảm chất thải cắt tỉa |
| Dữ liệu kiểm tra độ bền kéo | Độ bền sợi theo từng hướng | Hỗ trợ tính toán thiết kế |
| Tài liệu định cỡ | Khả năng tương thích với họ nhựa | Ngăn chặn liên kết yếu |
| Bao bì chống ẩm | Tình trạng khô ráo khi đến nơi | Tránh các vấn đề về ướt |
Yêu cầu những hồ sơ này trước lệnh đầu tiên sẽ giúp thiết lập đường cơ sở. So sánh dữ liệu lô theo thời gian cho thấy liệu nhà cung cấp có duy trì sự kiểm soát chặt chẽ hay không, điều này thường có giá trị hơn một kết quả thử nghiệm ấn tượng duy nhất.
Câu hỏi thường gặp
Câu hỏi 1: Trọng lượng vải sợi thủy tinh nào là tốt nhất cho việc bố trí bằng tay thông thường?
Trọng lượng trung bình trong khoảng 200 đến 400 gram thường được sử dụng cho công việc thông thường vì chúng cân bằng tốc độ xây dựng với khả năng kiểm soát độ ẩm. Vải nặng hơn phù hợp với các phần kết cấu dày, trong khi vải nhẹ hơn phù hợp với các lớp bề mặt và khuôn mẫu chi tiết.
Câu 2: Vải dệt thoi có luôn tốt hơn vải nhiều trục không?
Không. Vải dệt thoi rất lý tưởng cho tải trọng cân bằng và hình dạng đơn giản, nhưng vải nhiều trục thường hoạt động tốt hơn dưới lực cắt và xoắn vì các sợi của nó được định hướng dọc theo đường tải với ít nếp gấp hơn.
Câu hỏi 3: Tại sao quá trình làm ướt mất nhiều thời gian hơn với vải dày hơn?
Vải nặng hơn chứa nhiều chất xơ hơn trên một đơn vị diện tích, vì vậy nhựa phải di chuyển qua cấu trúc dày đặc hơn để thấm vào từng bó. Thời gian làm việc và nỗ lực lăn đều tăng lên và việc loại bỏ không khí trở nên quan trọng hơn.
Câu hỏi 4: Kính không chứa kiềm có luôn cần thiết cho các bộ phận composite không?
Không phải lúc nào cũng vậy, nhưng các loại không chứa kiềm thường được ưa chuộng vì cách điện và độ bền trong môi trường ẩm ướt hoặc khắc nghiệt. Sự lựa chọn đúng đắn phụ thuộc vào điều kiện dịch vụ và mục tiêu hoạt động của bộ phận cụ thể.
Câu hỏi 5: Làm thế nào người mua có thể xác minh rằng vải sẽ hoạt động như được chỉ định?
Yêu cầu đo trọng lượng, hồ sơ kiểm tra độ bền kéo, tài liệu về kích cỡ và chi tiết đóng gói cho từng lô. Sau đó chạy một lớp gỗ thử nghiệm nhỏ với loại nhựa dự định trước khi bắt đầu sản xuất hoàn chỉnh.